| 

Scrubber in Polipropilene: Limiti Reali nelle Applicazioni Industriali

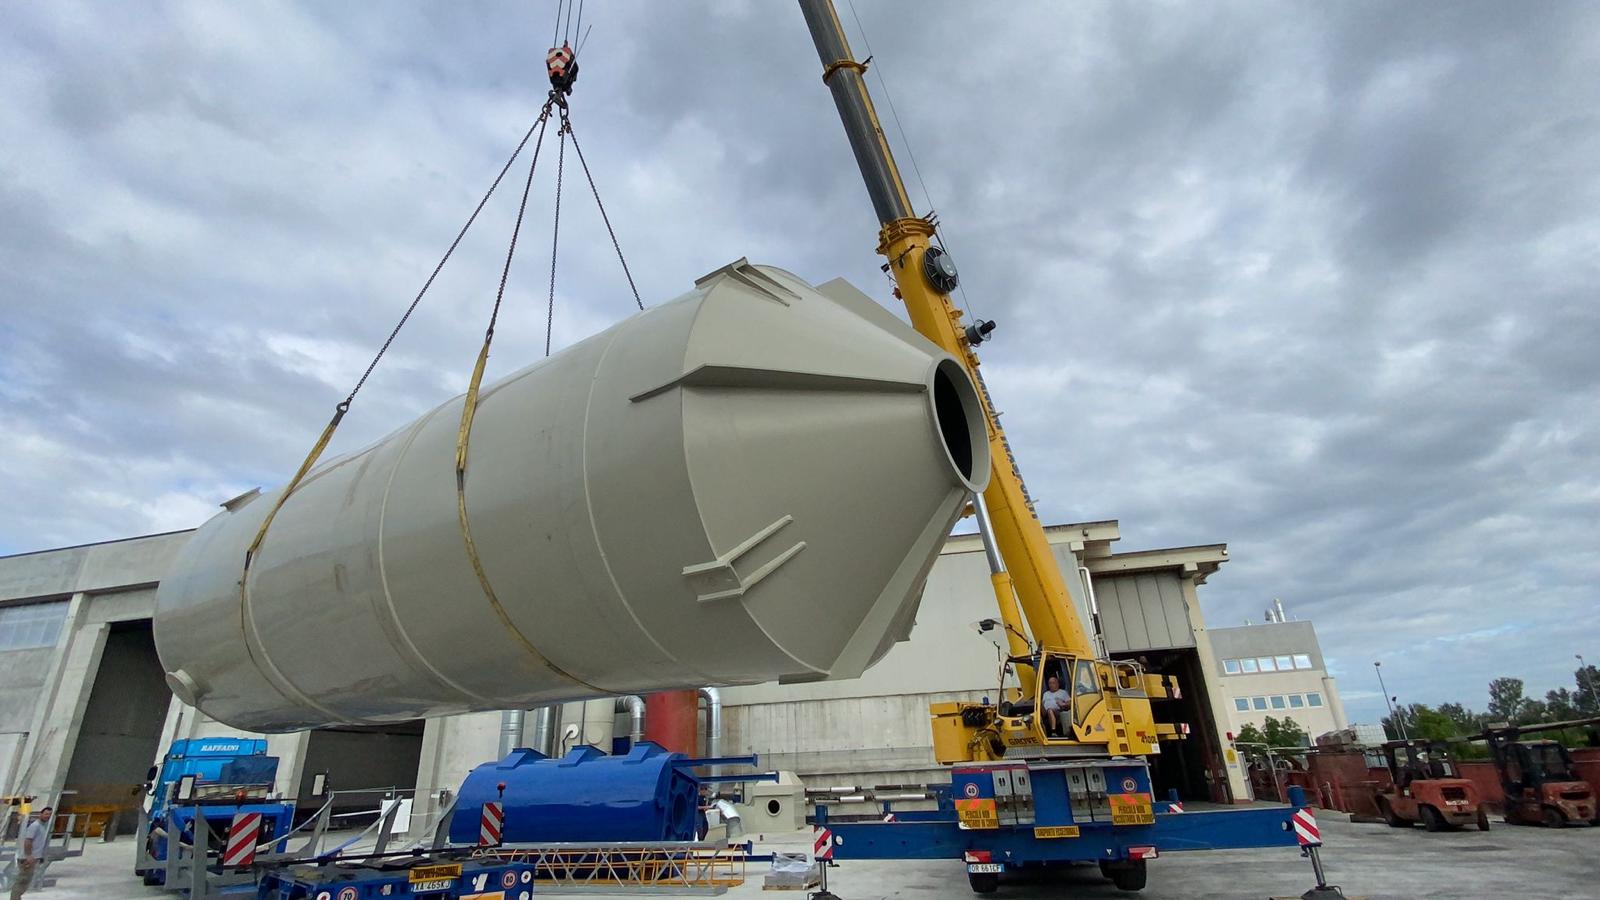
Scrubber in polipropilene durante installazione che evidenzia scala industriale e struttura dell’impianto

Cosa sono gli scrubber in Polipropilene?

Gli scrubber in Polipropilene sono ampiamente utilizzati negli impianti di trattamento aria industriale grazie alla loro elevata resistenza chimica e al costo relativamente contenuto.
Uno scrubber in Polipropilene viene tipicamente impiegato nei sistemi di abbattimento ad umido, dove è necessario rimuovere gas corrosivi, odori e inquinanti dai flussi d’aria.

Tuttavia, nella pratica industriale, la scelta degli scrubber in polipropilene è spesso basata solo sulla chimica, trascurando il comportamento meccanico del materiale.

Perché gli scrubber in Polipropilene sono così diffusi

La diffusione degli scrubber in Polipropilene è legata a tre fattori principali:

  • Elevata resistenza chimica
  • Costo inferiore rispetto all’acciaio inox
  • Facilità di lavorazione e costruzione

In molte applicazioni standard, uno scrubber inPolipropilene rappresenta una soluzione affidabile ed efficiente.

Ma questo non è sufficiente per capire il comportamento reale dell’impianto.

Il vero limite degli scrubber in Polipropilene

Il principale limite degli scrubber in Polipropilene non è la resistenza chimica.

È il loro comportamento meccanico al variare della temperatura.

Il Polipropilene presenta un coefficiente di dilatazione termica elevato:

  • 0,15–0,20 mm/m·°C

Negli scrubber industriali, questo significa che anche piccole variazioni di temperatura possono generare movimenti strutturali significativi.

Movimenti che, nella pratica, non sono dell’ordine dei millimetri ma dei centimetri.

Dilatazione termica negli scrubber in Polipropilene

La dilatazione termica è spesso sottovalutata in fase di progettazione, ma è uno dei fattori più critici nel comportamento reale dell’impianto.

In esercizio reale porta a:

  • Disallineamenti tra scrubber e tubazioni
  • Sollecitazioni su flange e connessioni
  • Deformazioni progressive della struttura
  • Fatica meccanica nel lungo periodo

Questi effetti non sono immediati, ma diventano critici nel tempo, ed è proprio per questo che vengono spesso sottovalutati.

Nei layout vincolati, come nelle lunghe tratte di tubazione con supporti fissi, la dilatazione termica non riesce a dissiparsi. Si accumula.

Polypropylene duct in constrained installation showing potential thermal expansion stress in industrial system

Perché gli scrubber in polipropilene falliscono in esercizio

Quando uno scrubber in polipropilene presenta problemi, la causa è raramente chimica.

I meccanismi di guasto più frequenti sono:

  • Tubazioni rigide collegate allo scrubber
  • Assenza di sistemi di compensazione della dilatazione
  • Progettazione inadeguata dei supporti meccanici
  • Variazioni di temperatura non considerate

In molti casi, questi problemi vengono attribuiti a errori di installazione, mentre la causa reale è legata alla progettazione.

Polipropilene vs altri materiali

Il polipropilene viene spesso confrontato con altri materiali come HDPE o acciaio inox.

Ogni materiale ha un comportamento diverso:

  • Scrubber in Polipropilene → elevata resistenza chimica, elevata dilatazione termica
  • Scrubber in HDPE → maggiore resilienza meccanica, problematiche di dilatazione simili
  • Scrubber in Acciaio Inox → bassa dilatazione, ma limiti di resistenza chimica in ambienti aggressivi

Non esiste un materiale “migliore” in senso assoluto. La scelta corretta dipende dalle condizioni di processo.

Quando il Polipropilene funziona

Il Polipropilene funziona in modo affidabile quando:

  • La temperatura di esercizio è stabile
  • I vincoli meccanici sono limitati o correttamente gestiti
  • Le tubazioni consentono i movimenti dovuti alla dilatazione
  • La progettazione considera esplicitamente la dilatazione termica

In queste condizioni, il Polipropilene rappresenta una soluzione affidabile ed efficace nel tempo.

Il problema non è il materiale, ma il modo in cui viene utilizzato.

Conclusioni: Scrubber costruiti in polipropilene e comportamento reale

Gli scrubber in polipropilene non sono una scelta sbagliata.
Sono spesso una scelta fraintesa.

Il punto non è solo valutare la resistenza chimica, ma comprendere come gli scrubber in polipropilene si comportano in condizioni operative reali.

Nel trattamento aria industriale, la scelta del materiale non è una decisione chimica.
È una decisione ingegneristica.

Related Case Studies

  •  |  | 

    Dimensionamento scrubber a umido: perché i parametri minimi normativi non bastano

    Per dimensionamento scrubber a umido si intende una serie di considerazioni ingegneristiche legate ad una molteplicità di aspetti. Sicuramente il dimensionamento non può essere ridotto a un semplice calcolo sulla portata di aria da trattare.

    Velocità del gas, ΔP, aerosol, chimica di abbattimento e comportamento reale del processo influenzano direttamente stabilità ed efficienza dell’impianto.

    Perché il dimensionamento degli scrubber a umido è spesso sbagliato

    Due impianti da 30.000 Nm³/h possono richiedere scrubber completamente diversi:
    Eppure molti impianti vengono ancora progettati come se bastasse rispettare qualche parametro numerico minimo.
    Il problema è che uno scrubber a umido non si dimensiona “sui metri cubi”.
    Si dimensiona sul processo reale.

    • diversa concentrazione di inquinanti,
    • diversa temperatura,
    • presenza di aerosol,
    • presenza di polveri,
    • saturazione del gas,
    • variabilità produttiva,
    • comportamento chimico completamente differente.

    Eppure molti impianti vengono ancora progettati come se bastasse rispettare qualche parametro numerico minimo.
    Il problema è che uno scrubber a umido non si dimensiona “sui metri cubi”.
    Si dimensiona sul processo reale.

    Che cosa intende per dimensionamento di uno scrubber a umido

    Il dimensionamento di uno scrubber a umido comprende:

    • geometria della colonna,
    • velocità del gas,
    • rapporto liquido/gas,
    • perdita di carico,
    • tempo di contatto,
    • scelta del fluido abbattente,
    • distribuzione del liquido,
    • separazione gocce,
    • sistemi di controllo,
    • materiali costruttivi.

    L’obiettivo reale non è “far passare aria”.
    L’obiettivo è garantire:

    • efficienza di abbattimento,
    • stabilità operativa,
    • continuità produttiva,
    • controllo delle emissioni,
    • sostenibilità manutentiva,
    • comportamento stabile nel tempo.

    Cosa prevede il DGR Lombardia 3552/2012

    Il D.G.R. Regione Lombardia 30 maggio 2012 n. IX/3552 raccoglie le caratteristiche tecniche minime degli impianti di abbattimento atmosferico.
    Nel documento vengono riportati:

    • scrubber a torre,
    • Venturi scrubber,
    • scrubber a letti flottanti,
    • parametri minimi di velocità,
    • tempi di contatto,
    • perdite di carico,
    • portate di ricircolo,
    • sistemi di controllo minimi.

    La normativa non considera lo scrubber come una semplice macchina.

    Lo considera un sistema di processo.

    Il problema reale: i parametri minimi normativi non garantiscono il funzionamento reale

    Uno scrubber può essere perfettamente conforme ai parametri autorizzativi… e funzionare male!
    Perché la normativa definisce:

    • valori minimi,
    • configurazioni indicative,
    • criteri autorizzativi.

    Ma non può descrivere:

    • gli aerosol e le polveri reali,
    • il comportamento del packing nel tempo,
    • l’accumulo di sali,
    • le variazioni produttive,
    • la dinamica del ricircolo,
    • le instabilità chimiche,
    • le corsie preferenziali,
    • le variazioni termodinamiche del gas.
    dimensionamento scrubber a umido e anelli carichi di sali

    Ed è esattamente lì che molti impianti iniziano a degradarsi.

    Il falso mito della portata aria

    Uno degli errori più comuni nel dimensionamento degli scrubber a umido è partire esclusivamente dalla portata aria.

    La portata non descrive:

    • la chimica,
    • gli aerosol,
    • le polveri,
    • la solubilità,
    • la termodinamica,
    • il comportamento reale dell’emissione.

    Un impianto per abbattimento ammoniaca non si comporta come uno scrubber per aerosol grassi.

    Un Venturi scrubber per polveri fini non lavora come una colonna chimica per H₂S.

    La portata è solo una conseguenza fluidodinamica, ma non è il vero driver di progetto.

    Parametri tecnici: Velocità del gas, ΔP e rapporto L/G

    Velocità del gas

    Velocità troppo elevate generano:

    • elevate perdite di carico in linea
    • potenziale trascinamento liquido,
    • inefficienza del demister,
    • instabilità fluidodinamica.

    Perdita di carico (ΔP)

    Molti impianti vengono progettati con l’ossessione di ridurre il ΔP. Errore gravissimo.

    Nel Venturi scrubber la perdita di carico non è un effetto collaterale: è parte del principio di funzionamento.

    Ridurre artificialmente il ΔP significa spesso ridurre direttamente:

    • atomizzazione,
    • impatto inerziale,
    • efficienza di captazione.

    Un Venturi “che consuma poco” molto spesso sta semplicemente abbattendo poco.

    Rapporto L/G

    Il rapporto liquido/gas è uno dei parametri più critici negli scrubber chimici.
    Molti impianti falliscono perché il ricircolo viene ridotto artificialmente per: diminuire i consumi, usare pompe più piccole, ridurre il CAPEX iniziale.

    Il risultato reale è quasi sempre una cattiva distribuzione, la creazione di corsie preferenziali, zone secche, perdita di efficienza ed instabilità chimica.

    Perché due scrubber apparentemente identici possono comportarsi in modo opposto

    Due scrubber possono avere lo stesso diametro, la stessa altezza, la stessa portata, lo stesso packing e la stessa chimica, ma comportarsi in modo completamente diverso.
    Perché il comportamento reale dipende da: aerosol e polveri, distribuzione del liquido, layout del piping, ricircoli asimmetrici, gestione sali, stato termodinamico del gas da trattare e variabilità produttiva.
    È il motivo per cui molti impianti “funzionano bene in collaudo”… ma poi iniziano lentamente a degradarsi in esercizio.

    Il vero dimensionamento nasce dal processo industriale

    Uno scrubber a umido non è una macchina standard, ma un sistema di processo.
    Il vero dimensionamento nasce dalla comprensione di:
    emissioni reali,
    chimica,
    termodinamica,
    fluidodinamica,
    comportamento degli aerosol,
    variabilità produttiva.
    I parametri minimi possono aiutare a definire una base tecnica, certamente non possono sostituire la comprensione reale del processo industriale.
    Senza questa analisi, uno scrubber diventa semplicemente: una colonna piena di palline bagnate collegate a un ventilatore.

    FAQ – Dimensionamento scrubber a umido

    Come si dimensiona uno scrubber a umido?

    Il dimensionamento dipende da: portata aria, concentrazione inquinanti, temperatura, aerosol, chimica di abbattimento, efficienza richiesta, variabilità del processo.

    Qual è la velocità corretta in uno scrubber a umido?

    Dipende dalla tecnologia utilizzata: scrubber a torre verticale, Venturi, letti flottanti, spray scrubber.

    Quanto conta il rapporto L/G?

    È uno dei parametri fondamentali per garantire: bagnatura uniforme, trasferimento di massa, stabilità operativa.

    Perché molti scrubber a umido non funzionano?

    Perché vengono spesso progettati: solo sulla portata, senza considerare aerosol o presenza di polveri, senza analizzare la chimica reale esenza valutare il comportamento dinamico del processo.

  •  |  | 

    Scrubber a umido e abbattimento polveri: perché le colonne a riempimento falliscono

    Quello che vedi non è sporco.

    Example of packed bed scrubber failure due to dust accumulation and agglomeration of particulate matter in wet scrubbing system

    È quello che succede quando uno scrubber a umido viene utilizzato per l’abbattimento delle polveri.
    Le polveri non vengono rimosse. Si accumulano.
    E nel tempo trasformano un’unità di processo in un blocco solido.
    La maggior parte degli scrubber a umido industriali non è progettata per l’abbattimento del particolato. Eppure le colonne a riempimento sono ancora ampiamente utilizzate in sistemi dove le polveri sono predominanti.
    Il risultato è prevedibile: incrostazioni, aumento della perdita di carico e perdita di efficienza.

    Cosa stai guardando

    Il materiale mostrato non è una semplice contaminazione.

    È quello che succede quando uno scrubber a umido viene utilizzato per l’abbattimento delle polveri in presenza di particolato.

    È un agglomerato compatto composto da:

    • particolato fibroso
    • polveri fini
    • solidi legati dall’umidità

    L’interazione tra particelle e liquido porta a:

    • agglomerazione
    • adesione alle superfici
    • densificazione progressiva

    Nel tempo, la struttura originale del riempimento scompare.

    Non è fouling.
    È un collasso strutturale del packing.

    Perché le colonne a riempimento falliscono con le polveri

    Le colonne a riempimento sono progettate per il trasferimento di massa, non per la rimozione di particelle solide.
    Il loro principio di funzionamento si basa su:

    • superficie di contatto gas-liquido
    • tempo di contatto
    • assorbimento chimico

    L’abbattimento delle polveri, invece, segue meccanismi completamente diversi:

    • impatto inerziale
    • intercettazione
    • diffusione

    Questi meccanismi richiedono elevate velocità del gas e un significativo apporto energetico, condizioni che non sono presenti nelle colonne a riempimento.

    Di conseguenza:

    • le particelle di polvere non vengono catturate in modo efficace
    • si depositano sul riempimento
    • l’accumulo inizia immediatamente

    Il meccanismo nascosto: quando polveri e acqua si incontrano

    Uno degli aspetti più sottovalutati dell’abbattimento delle polveri a umido è il comportamento del particolato in presenza di umidità.
    A seconda della natura delle polveri, si possono osservare:

    • fenomeni igroscopici
    • aumento della coesione
    • formazione di strutture fibrose o pastose

    Invece di essere trascinate via dal liquido, le particelle di polvere:

    • si aggregano tra loro
    • aderiscono alle superfici
    • crescono formando agglomerati sempre più grandi

    È un processo cumulativo.

    E non si stabilizza mai.

    Cosa succede all’interno dello scrubber

    Il degrado non avviene all’improvviso. Segue una sequenza precisa e prevedibile:

    • Deposito iniziale sul riempimento
    • Ostruzioni localizzate
    • Aumento della perdita di carico (ΔP) / peggioramento dell’aspirazione
    • Distribuzione non uniforme di gas e liquido
    • Formazione di corsie preferenziali (channeling)
    • Perdita di efficienza di contatto
    • Intasamento progressivo

    A un certo punto, lo scrubber non tratta più il gas.

    Diventa una perdita di carico all’interno dell’impianto, se non un vero e proprio tappo.

    L’errore progettuale

    La causa non è la manutenzione.

    È la progettazione dello scrubber all’interno del processo.

    Molti impianti vengono selezionati sulla base di:

    • portata di aria da trattare
    • assunzioni generali sulle “performance dello scrubber” o sulla sua efficienza di abbattimento

    Quello che spesso viene ignorato è:

    • distribuzione granulometrica delle particelle (quanti e quali granuli di polvere ci sono nell’aria)
    • concentrazione di polveri
    • comportamento fisico dei solidi
    • interazione con soluzioni acquose

    Uno scrubber a colonna a riempimento è semplicemente lo strumento sbagliato per correnti con elevato contenuto di particolato.

    L’approccio corretto all’abbattimento delle polveri a umido

    Un abbattimento efficace delle polveri a umido richiede meccanismi di cattura meccanica, non solo superficie di contatto.

    Venturi Scrubber

    I Venturi Scrubber lavorano ad alte velocità del gas e generano:

    • forte impatto inerziale
    • formazione di gocce fini
    • elevata efficienza di cattura delle particelle

    Le prestazioni sono direttamente legate alla perdita di carico, che può essere progettata e controllata.

    Sistemi multiventuri

    In condizioni operative variabili:

    • maggiore flessibilità operativa
    • migliore gestione dei carichi variabili

    Pre-separazione (quando necessaria)

    In alcuni casi:

    • Filtri a ciclone
    • Separatori inerziali

    possono ridurre il carico prima del trattamento a umido.

    Implicazioni ingegneristiche

    Progettare un sistema di abbattimento polveri a umido richiede:

    • comprensione della natura del particolato
    • valutazione dell’interazione delle polveri con l’umidità
    • selezione del meccanismo di cattura corretto
    • accettazione del costo energetico associato all’efficienza

    L’idea che qualsiasi scrubber possa abbattere polveri “se ben dimensionato” è semplicemente falsa.

    Conclusione

    Non si sceglie uno scrubber.
    Si sceglie un meccanismo.

    E se il meccanismo è sbagliato, nessuna quantità di liquido risolverà il problema.

    Se il tuo scrubber presenta incrostazioni, intasamenti o perdita di efficienza nel tempo, il problema potrebbe non essere la manutenzione. Potrebbe essere la tecnologia sbagliata.

  •  | 

    Contenimento odori da essiccazione fanghi in serra solare: il caso Siderno

    Il contenimento odori generati dall’essiccazione dei fanghi biologici rappresentano una delle principali criticità operative delle serre solari.
    Se da un lato questa tecnologia consente di ridurre drasticamente il fabbisogno energetico rispetto ai sistemi di essiccazione termica tradizionali, dall’altro richiede una gestione attenta delle emissioni odorigene prodotte durante il processo.
    In questo case study analizziamo un impianto progettato per il trattamento degli odori provenienti da serre solari di essiccazione fanghi con una portata compresa tra 75.000 e 85.000 m³/h.

    Il problema delle emissioni odorigene nelle serre solari

    Le serre solari per l’essiccazione dei fanghi sfruttano energia solare, ventilazione controllata ed evaporazione naturale per ridurre il contenuto di umidità del materiale.
    L’approccio è semplice: utilizzare meno energia possibile.
    Tuttavia l’aria estratta dalle serre contiene spesso una miscela complessa di composti odorigeni derivanti dall’attività biologica residua del fango.
    Tra i contaminanti più frequentemente riscontrati troviamo:

    • Ammoniaca (NH₃);
    • Composti solforati;
    • Ammine;
    • Acidi organici;

    Il problema non è soltanto la presenza degli inquinanti, ma il fatto che tali emissioni vengono generalmente movimentate con portate molto elevate.

    Nel caso analizzato, la portata di progetto era compresa tra 75.000 e 85.000 m³/h.

    Perché le serre solari generano emissioni odorigene

    Nei depuratori biologici la linea fanghi continua a contenere sostanze organiche biodegradabili, composti ammoniacali e composti solforati. Durante l’essiccazione in serra questi contaminanti possono trasferirsi in fase gassosa generando emissioni odorigene che richiedono sistemi dedicati di captazione e trattamento aria.

    La contraddizione energetica delle serre solari

    Esiste una contraddizione che raramente viene discussa nella progettazione degli impianti di deodorizzazione.

    La serra solare nasce per ridurre il consumo energetico del processo di essiccazione.
    Se però il sistema di trattamento aria introduce elevate perdite di carico, pompe sovradimensionate e ventilatori ad alto assorbimento, parte del beneficio energetico ottenuto a monte viene semplicemente trasferito a valle.

    interno di una serra solare per essiccazione fanghi biologici contenimento odori
    Essiccazione fanghi biologici con serra solare e misure di mitigazione dell'inquinamento olfattivo

    In altre parole, il rischio è quello di costruire un impianto efficiente dal punto di vista dell’essiccazione e inefficiente dal punto di vista del trattamento delle emissioni.
    Per questo motivo la perdita di carico non deve essere considerata un semplice parametro fluidodinamico.

    È energia che verrà pagata per tutta la vita utile dell’impianto.

    Trattare il contenimento odori per 80.000 m³/h di aria senza compromettere il bilancio energetico

    Le grandi portate tipiche delle serre solari impongono un approccio diverso rispetto a quello utilizzato in molte applicazioni industriali tradizionali.
    Trattare 80.000 m³/h come se si trattassero 8.000 m³/h è uno degli errori più costosi che si possano commettere nella progettazione di un sistema di abbattimento odori.
    La scelta della tecnologia deve quindi tenere conto contemporaneamente di:

    • Efficacia di trattamento;
    • Perdite di carico;
    • Consumi energetici;
    • Semplicità di manutenzione;
    • Continuità operativa.

    L’obiettivo non è ottenere la massima efficienza teorica in condizioni ideali, ma realizzare un sistema coerente con il processo che genera l’emissione.

    La soluzione adottata: il Fog Scrubber

    Per questo progetto è stato realizzato un sistema di deodorizzazione a due stadi separati.

    Primo stadio: acido-ossidante

    Il primo stadio utilizza una soluzione acida e ossidante controllata mediante misura continua di pH e potenziale Redox.

    L’obiettivo è favorire la rimozione delle specie alcaline e dei composti più facilmente trattabili in ambiente acido.

    Secondo stadio: basico-ossidante

    Il secondo stadio utilizza invece una soluzione basica e ossidante per completare il trattamento dei contaminanti residui.

    L’impianto è dotato di:

    • dosaggio automatico di Acido Solforico al 30% vol.;
    • dosaggio automatico di Perossido di Idrogeno (Acqua Ossigenata) a 120 vol.;
    • dosaggio automatico di Soda Caustica al 30% vol.;
    • dosaggio di Ipoclorito di Sodio al 15% vol.;
    • controllo automatico di pH e ORP (uno per ciascun stadio di trattamento);
    • separatori di gocce ad alta efficienza.

    L’intero sistema è stato progettato per una portata compresa tra 75.000 e 85.000 m³/h.

    Parametro

    Valore

    Applicazione


    Serre solari per essiccazione fanghi biologici

    Portata aria


    75.000 – 85.000 m³/h

    Temperatura aria

    Ambiente

    Stadi di trattamento

    2 separati

    Primo stadio

    Acido / Ossidante

    Secondo stadio

    Basico / Ossidante

    Ventilatori

    n. 2, assiali, con inverter

    Potenza installata ventilatori

    n. 2 x 15 kW = 30 kW

    L’impianto è dotato di un sensore di Ammoniaca ed Idrogeno Solforato e lavora “a soglia”, solo su richiesta e nel particolare momento in cui le condizioni di essiccazione fanghi richiedano l’impiego di mezzi di abbattimento odori.

    Cosa insegna questo progetto

    Nel trattamento delle emissioni odorigene non esiste una tecnologia universalmente migliore delle altre.
    Esistono tecnologie più o meno coerenti con il processo che genera l’emissione.

    Nel caso delle serre solari, la progettazione deve partire da una domanda molto semplice:

    ha senso ridurre il consumo energetico dell’essiccazione e poi recuperare quel consumo attraverso il sistema di trattamento aria?

    La risposta è evidentemente no.

    Per questo motivo il trattamento degli odori deve essere progettato come parte integrante del processo e non come un’apparecchiatura aggiunta alla fine della linea.

    Quando ventilazione, trattamento aria e processo di essiccazione vengono progettati come un unico sistema, il risultato è un impianto più stabile, più efficiente e più sostenibile nel lungo periodo.

    Hai un problema di emissioni odorigene?

    Se stai valutando un impianto di trattamento odori per serre solari, impianti di depurazione, compostaggio o trattamento fanghi, consulta la nostra pagina dedicata al contenimento odori industriali oppure contattaci per una valutazione preliminare del processo e delle emissioni.

  •  |  | 

    Come riconoscere uno scrubber sottodimensionato: 8 segnali che il problema non è la manutenzione

    Quando uno scrubber sottodimensionato viene installato, spesso nessuno si accorge del problema.
    L’impianto entra in servizio, rispetta i limiti emissivi e sembra funzionare correttamente, ma al passare degli anni aumentano i consumi di soda caustica.
    Le pompe dosatrici lavorano sempre più a lungo.
    Il ventilatore assorbe più energia.
    Gli odori ricominciano a comparire.
    La manutenzione diventa sempre più frequente.
    La reazione più comune è sostituire componenti: ugelli, riempimenti, separatori di gocce o pompe di ricircolo.
    In molti casi, però, il problema non è la manutenzione, ma purtroppo il progetto iniziale.

    Uno scrubber sottodimensionato non è necessariamente uno scrubber “troppo piccolo”. È uno scrubber che lavora costantemente vicino ai propri limiti operativi e che non dispone dei margini necessari per gestire le normali variazioni del processo produttivo.
    Come riconoscerlo?
    Ecco gli otto segnali più comuni.

    1. Il consumo dei reagenti aumenta continuamente

    È probabilmente il sintomo più frequente.
    Lo scrubber continua ad abbattere gli inquinanti, ma solo aumentando progressivamente il consumo di:

    • Soda Caustica
    • Acido Solforico
    • Ipoclorito di Sodio
    • Acqua di reintegro

    In pratica l’impianto sta cercando di compensare con la chimica ciò che non riesce più a ottenere con il corretto trasferimento di massa.

    Quando questo fenomeno si ripete nel tempo, vale la pena chiedersi se il problema sia realmente il reagente oppure se lo scrubber sottodimensionato stia semplicemente lavorando oltre il proprio campo ottimale.

    scrubber che consuma troppa soda caustica 5 motivi

    2. La perdita di carico continua ad aumentare

    Molti attribuiscono immediatamente una perdita di carico elevata all’intasamento del riempimento, ma non sempre il packing è il principale indiziato.
    Una colonna progettata con velocità del gas troppo elevate genera naturalmente maggiori perdite di carico.
    Il risultato è una catena di conseguenze:

    • aumento dell’assorbimento del ventilatore
    • riduzione della portata reale
    • peggior distribuzione del liquido
    • diminuzione dell’efficienza di abbattimento

    Una perdita di carico elevata può quindi essere il sintomo di uno scrubber sottodimensionato, non soltanto di un impianto sporco.

    3. Gli odori aumentano quando cresce la produzione

    Questo è uno degli indicatori più affidabili.
    Durante il normale esercizio lo scrubber sembra funzionare, ma quando però la produzione aumenta, iniziano le segnalazioni.
    Perché?

    Perché lo scrubber era già vicino al proprio limite.
    L’aumento della portata dei gas riduce il tempo di contatto tra gas e liquido e peggiora il trasferimento di massa.
    Uno scrubber correttamente dimensionato deve poter assorbire anche le normali oscillazioni del processo produttivo.

    4. Il ventilatore lavora costantemente al massimo

    Il ventilatore rappresenta il “motore” dello scrubber.
    Se lavora continuamente vicino al proprio punto massimo significa che qualcosa non torna.
    Le cause possono essere diverse, ma tra queste c’è anche uno scrubber sottodimensionato, che richiede perdite di carico superiori a quelle considerate durante la progettazione.
    Le conseguenze sono immediate:

    • Maggior consumo elettrico
    • Minore affidabilità
    • Maggiore usura dei componenti

    5. Il trascinamento di gocce aumenta

    Demister sporco.
    Camino bagnato.
    Ventilatore contaminato.
    Corrosione a valle dello scrubber.
    Molto spesso il separatore di gocce viene considerato il responsabile.
    In realtà il demister sta soltanto cercando di gestire una velocità del gas troppo elevata.
    Quando il gas attraversa la colonna oltre i limiti progettuali, aumenta il trascinamento di liquido e il separatore di gocce non riesce più a svolgere efficacemente il proprio lavoro.

    6. La sostituzione del riempimento non risolve il problema

    È una situazione sorprendentemente frequente.

    Si sostituisce completamente il riempimento e per qualche settimana le prestazioni migliorano.
    Poi tutto torna come prima ed il motivo è semplice.

    Il packing non può correggere errori geometrici del progetto.
    Se il diametro della colonna, il tempo di contatto o il rapporto liquido/gas sono insufficienti, nessun nuovo riempimento riuscirà a trasformare uno scrubber sottodimensionato in uno scrubber efficiente.

    7. Lo scrubber funziona solo con regolazioni “estreme”

    pH sempre perfetto, ORP controllato, pompe dosatrici nuove, ugelli nuovi.
    Reagenti aumentati.
    Ventilatore al massimo.

    Eppure le prestazioni rimangono instabili!

    Quando ogni parametro deve essere mantenuto costantemente al limite per ottenere risultati accettabili, il problema potrebbe non essere la gestione dell’impianto.
    Potrebbe essere il suo dimensionamento originario.

    Il dosaggio della soda in uno scrubber con PLC può essere eccessivo

    8. Ogni anno servono nuove modifiche

    Una pompa più grande.
    Un ventilatore più potente.
    Più ugelli.
    Più reagente.
    Più manutenzione.
    Più automazione.
    Quando uno scrubber richiede continui interventi correttivi, è lecito chiedersi se si stiano risolvendo le cause oppure soltanto i sintomi.

    Uno scrubber ben progettato invecchia.

    Uno scrubber sottodimensionato richiede continue compensazioni.

    Perché uno scrubber può essere sottodimensionato?

    Quando si parla di dimensionamento, molti pensano esclusivamente al diametro della colonna.
    In realtà il corretto progetto di uno scrubber dipende da numerosi fattori:
    – velocità del gas;
    – tempo di contatto;
    – altezza del letto di riempimento;
    – distribuzione uniforme del liquido;
    – rapporto liquido/gas (L/G);
    – scelta del tipo di riempimento;
    – efficienza del separatore di gocce (demister);
    – perdite di carico ammissibili;
    – margini per futuri aumenti di produzione.
    Due scrubber con lo stesso diametro possono avere prestazioni completamente diverse.
    Per questo motivo la diagnosi non può limitarsi a un semplice confronto dimensionale.

    Come verificare se uno scrubber è realmente sottodimensionato?

    Prima di pensare alla sostituzione dell’impianto è opportuno effettuare una verifica tecnica.
    Una valutazione completa dovrebbe comprendere:
    – misura delle perdite di carico;
    – verifica della portata reale dei gas;
    – controllo della distribuzione del liquido;
    – analisi dei consumi di reagenti;
    – verifica delle prestazioni del ventilatore;
    – controllo del pH e dell’ORP;
    – confronto tra le condizioni di esercizio attuali e quelle previste nel progetto originale.
    Solo dopo questa analisi è possibile stabilire se il problema riguarda la manutenzione oppure il dimensionamento dello scrubber.

    Conviene sostituire uno scrubber sottodimensionato?

    Non sempre.
    In molti casi è possibile recuperare gran parte delle prestazioni attraverso un revamping mirato.
    Ad esempio intervenendo su:
    – distributori del liquido;
    – ugelli;
    – riempimenti;
    – separatori di gocce;
    – pompe di ricircolo;
    – sistema di controllo;
    – ventilatore.

    Quando invece i limiti riguardano la geometria della colonna o il dimensionamento complessivo dell’impianto, potrebbe essere necessario progettare una nuova soluzione.
    La scelta dipende sempre da un’analisi tecnica, non da ipotesi.

    Uno scrubber sottodimensionato non è necessariamente un impianto vecchio.
    Può essere anche uno scrubber relativamente recente, ma progettato senza considerare le reali condizioni di esercizio o le future esigenze produttive dello stabilimento.
    Riconoscere i segnali descritti in questo articolo permette di intervenire prima che aumentino i costi di esercizio, i consumi energetici e le spese di manutenzione.

    La buona notizia è che non tutti gli impianti devono essere sostituiti.

    Molti possono essere riportati a prestazioni elevate attraverso un corretto intervento di revamping, a condizione che la diagnosi iniziale individui la vera causa del problema.

    Prima di valutare la sostituzione di uno scrubber è fondamentale verificare portata reale, perdite di carico, velocità del gas e condizioni operative, come raccomandato anche dall’U.S. Environmental Protection Agency (EPA) nella documentazione tecnica dedicata ai sistemi di abbattimento delle emissioni.

    Se sospetti che il tuo impianto stia lavorando oltre i propri limiti, Aether Industrial può effettuare una valutazione tecnica dello scrubber esistente, analizzando perdite di carico, consumi di reagenti, prestazioni del ventilatore e condizioni operative reali.
    L’obiettivo non è proporre una nuova macchina a tutti i costi, ma individuare la soluzione più efficace: ottimizzazione, revamping o, solo quando necessario, sostituzione dell’impianto.

    Richiedi una valutazione tecnica
  •  |  |  |  | 

    Scrubber odori industriali

    Gli odori industriali non sono quasi mai il risultato di un singolo composto.
    Nella maggior parte degli impianti reali, le emissioni odorigene derivano da una miscela complessa di Ammoniaca, composti solforati, VOC, ammine, aerosol, condensabili e sottoprodotti di processo che interagiscono tra loro in condizioni termodinamiche spesso instabili.
    Per questo motivo, progettare uno scrubber odori industriali non significa semplicemente “lavare aria”, ma comprendere e capire:

    • la natura chimica degli inquinanti,
    • il comportamento degli aerosol,
    • la saturazione del gas,
    • le variazioni operative dell’impianto,
    • e le reali condizioni di esercizio.

    Nei processi industriali complessi — come rendering, pet food, compostaggio, trattamento rifiuti, depurazione fanghi e sottoprodotti di origine animale — il controllo degli odori richiede un approccio ingegneristico molto diverso rispetto alla semplice deodorizzazione civile o HVAC.

    Cosa sono davvero gli odori industriali

    Le emissioni odorigene industriali sono spesso associate a concentrazioni molto basse di composti con soglia olfattiva estremamente ridotta.
    Tra gli inquinanti più comuni troviamo:

    • Ammoniaca (NH₃),
    • Idrogeno Solforato (H₂S),
    • Mercaptani,
    • Ammine,
    • Aldeidi,
    • Acidi organici,
    • Composti Organici Volatili
    • Aerosol grassi e condensabili.

    In molti casi il problema non è soltanto la concentrazione chimica assoluta, ma:

    • la combinazione tra più composti,
    • la presenza di aerosol fini,
    • la condensazione nelle linee,
    • oppure l’instabilità del processo produttivo.

    Questo spiega perché due impianti con la stessa portata aria possano avere problematiche odorigene completamente diverse.

    Perché molti impianti di abbattimento odori non funzionano

    Uno degli errori più diffusi nel trattamento odori industriali è progettare l’impianto esclusivamente sulla portata d’aria.
    Nella pratica industriale reale, il comportamento di uno scrubber dipende molto di più da:

    • composizione chimica degli inquinanti,
    • presenza di aerosol,
    • umidità e saturazione,
    • temperatura del gas,
    • variabilità del processo,
    • carico inquinante reale,
    • equilibrio chimico del liquido di lavaggio.

    Molti sistemi falliscono perché:

    • gli aerosol, le polveri ed il materiale solido vengono ignorati e chi progetta si riporta a casi ideali lontani dalla pratica industriale, (come spiegato nell’engineering inisight Scrubber a umido e abbattimento polveri: perché le colonne a riempimento falliscono)
    • il biofiltro riceve aria troppo umida o instabile,
    • vengono utilizzati scrubber monostadio per miscele incompatibili,
    • oppure si tenta di trattare emissioni complesse con carboni attivi “universali”.

    In questi casi il problema non è la macchina, ma la mancanza di comprensione del processo che genera le emissioni.

    Quando usare uno scrubber odori industriali

    Gli scrubber industriali rappresentano una delle tecnologie più efficaci per il trattamento delle emissioni odorigene quando:

    • gli inquinanti sono solubili o parzialmente solubili,
    • è necessario neutralizzare gas acidi o basici,
    • sono presenti aerosol e polveri,
    • servono elevate continuità operative,
    • oppure il carico emissivo varia nel tempo.

    A seconda della natura degli inquinanti possono essere utilizzati:

    • scrubber acidi,
    • scrubber basici,
    • scrubber ossidanti,
    • sistemi multistadio,
    • Venturi scrubber,
    • colonne packed tower,
    • sistemi combinati.

    Le applicazioni tipiche includono:

    • impianti pet food,
    • rendering e SOA Categoria 3,
    • compostaggio,
    • impianti rifiuti,
    • depuratori,
    • trattamento fanghi,
    • industrie chimiche e alimentari.

    Aerosol e condensabili: il problema che molti ignorano

    In numerosi impianti industriali il vero problema non è il gas, ma l’aerosol.

    Aerosol grassi, particelle liquide condensabili, polveri e microgocce possono:

    • trasportare composti odorigeni,
    • bypassare sistemi dry,
    • saturare carboni attivi,
    • sporcare packing e demister,
    • causare ricadute liquide,
    • destabilizzare completamente il trattamento.

    Questo fenomeno è particolarmente critico nei settori:

    • rendering,
    • pet food,
    • trattamento proteine animali,
    • essiccazione,
    • fanghi biologici,
    • compostaggio.

    In queste condizioni, uno scrubber progettato senza considerare aerosol e condensabili rischia di perdere rapidamente efficienza reale.

    Formazione di sali e polveri in uno scrubber odori industriali

    Scrubber multistadio per emissioni odorigene industriali

    Le emissioni industriali complesse raramente possono essere trattate efficacemente con un solo stadio.

    Per questo motivo molti impianti utilizzano configurazioni multistadio:

    • Primo stadio acido,
    • Secondo stadio basico-ossidante,
    • Condizionamento
    • polishing finale.

    L’obiettivo non è soltanto abbattere la concentrazione degli inquinanti, ma stabilizzare il processo nel tempo.
    Uno scrubber stabile è un impianto che tollera variazioni produttive, mantiene il controllo chimico, evita accumulo di sali, riduce manutenzione straordinaria e conserva la propria operatività anche dopo decenni di esercizio.

    PC-2 dual stage packed column scrubber system for industrial air pollution control with recirculation pumps and vertical absorption column

    Biofiltro o scrubber?

    La contrapposizione tra biofiltri e scrubber è spesso semplificata in modo eccessivo.

    I biofiltri possono essere efficaci in condizioni:

    • relativamente stabili,
    • con carichi moderati,
    • basse temperature,
    • limitata presenza di aerosol e grassi.

    Gli scrubber industriali diventano invece preferibili quando:

    • il processo è variabile,
    • sono presenti ammoniaca o H₂S,
    • esistono aerosol e condensabili,
    • il carico emissivo è elevato,
    • oppure è richiesta una maggiore controllabilità operativa.

    Nella pratica industriale reale, molte applicazioni utilizzano combinazioni ibride di più tecnologie.

    Engineering approach nel trattamento odori industriali

    Un impianto di abbattimento odori non dovrebbe mai essere scelto come una semplice apparecchiatura standard.

    Ogni sistema dovrebbe partire dall’analisi di:

    • composizione chimica,
    • stato termodinamico del gas,
    • presenza di aerosol e polveri,
    • variabilità del processo,
    • temperature operative,
    • equilibrio chimico,
    • ottimizzazione energetica,
    • manutenzione reale.

    Nel trattamento aria industriale, comprendere il processo a monte è spesso più importante della scelta della tecnologia stessa.

    FAQ – Scrubber odori industriali

    Come funziona uno scrubber per odori industriali?

    Uno scrubber industriale mette in contatto il gas contaminato con un liquido di lavaggio per assorbire o neutralizzare gli inquinanti odorigeni presenti nelle emissioni.

    Gli scrubber eliminano ammoniaca e H₂S?

    Sì. Con una corretta progettazione chimica e fluidodinamica, gli scrubber possono trattare efficacemente ammoniaca, idrogeno solforato e altri composti odorigeni industriali.

    Meglio biofiltro o scrubber?

    Dipende dal processo. In presenza di aerosol, alte variabilità operative o composti aggressivi, gli scrubber industriali risultano spesso più controllabili e stabili.

    Gli scrubber eliminano anche i VOC?

    Alcuni VOC possono essere assorbiti o ossidati negli scrubber, ma il comportamento dipende dalla solubilità e dalla natura chimica del composto.

    Perché un impianto odori può smettere di funzionare nel tempo?

    Accumulo sali, aerosol, condensabili, variazioni di processo, distribuzione non uniforme del liquido e saturazione chimica possono ridurre progressivamente l’efficienza reale del sistema.

    Hai un problema di emissioni odorigene industriali?

    Analizzare correttamente il processo è il primo passo per scegliere una tecnologia realmente coerente con le condizioni operative dell’impianto.

    Richiedi una valutazione tecnica del problema emissivo →

  •  | 

    Scrubber a umido: non abbattono qualunque inquinante

    Gli scrubber a umido vengono spesso considerati sistemi in grado di abbattere praticamente qualunque inquinante nel trattamento aria industriale — una convinzione tanto diffusa quanto pericolosa.

    “Se c’è uno scrubber a umido, allora l’inquinante verrà abbattuto.”

    Non è così che funziona.

    Uno scrubber a umido non è una macchina universale.
    È un sistema di trasferimento di massa gas-liquido.

    E questo significa una cosa molto semplice:

    se l’inquinante non è compatibile con il meccanismo fisico o chimico di assorbimento, lo scrubber non può funzionare in modo efficace, indipendentemente dalle sue dimensioni.

    Il più grande equivoco: il contatto gas-liquido non significa automaticamente abbattimento

    Molti impianti vengono progettati partendo da un presupposto errato:

    • c’è una colonna,
    • c’è acqua,
    • c’è ricircolo,
    • quindi il problema è risolto.

    In realtà, uno scrubber non “cattura” genericamente le molecole.
    Uno scrubber a umido funziona solo se esiste almeno una delle seguenti condizioni e quando esistono tutte, allora lavora egregiamente:

    • l’inquinante è solubile nel liquido;
    • l’inquinante reagisce chimicamente nella fase liquida;
    • l’inquinante è associato a particolato o aerosol intercettabili;
    • esistono condizioni termodinamiche favorevoli al trasferimento di massa.

    Se queste condizioni non ci sono, l’inquinante passa liberament attraverso lo scrubber e lo ritroviamo tal quale al camino di emissione.

    Alcuni inquinanti sono naturalmente trattabili

    Composti come:

    • Ammoniaca (NH3)
    • Acido Cloridrico (HCl),
    • Biossido di Zolfo (SO₂),

    hanno proprietà chimico-fisiche che permettono e favoriscono:

    • La dissoluzione,
    • La neutralizzazione,
    • L’ossidazione,
    • Un assorbimento relativamente efficiente.

    In questi casi uno scrubber a umido può raggiungere efficienze di rimozione molto elevate, ma questo non implica direttamente che lo stesso approccio funzioni per qualsiasi altro inquinante.

    COV – Composti Organici Volatili: la realtà è molto più complessa

    Molti Composti Organici Volatili (COV) hanno:

    • Scarsa solubilità in acqua
    • Comportamento idrofobico,
    • Elevata volatilità,
    • Cinetiche di assorbimento sfavorevoli.

    In termini pratici:

    Il semplice contatto con acqua è insufficiente o inutile.

    Eppure è ancora molto comune vedere scrubber a umido progettati come se qualunque COV o solvente potesse essere semplicemente “lavato via”.

    No: non può!

    La maggior parte dei solventi passa attraverso la colonna quasi del tutto indistirbuta e si ritrova a camino, tal quale, con nessun effetto di abbattimento.
    Altri solventi – pochi per la verità – richiedono:

    • Reagenti specifici,
    • Stadi di ossidazione (e perciò il dosaggio di un prodotto ossidante)
    • Tempi di contatto quasi sempre incompatibili con la geometria della colonna nella realtà.
    • Strategie di abbattimento che prevedono l’uso di tecnologie differenti.

    Il Metano non può essere trattato e abbattuto con uno scrubber a umido

    Il Metano è uno degli esempi più evidenti.

    Presenta:

    • Solubilità in acqua estremamente bassa,
    • Elevata stabilità chimica,
    • Praticamente nessuna reattività chimica sfruttabile in uno scrubber a umido convenzionale.

    Per queste ragioni:

    il Metano non può essere trattato efficacemente con scrubber a umido tradizionali o biofiltri (almeno su scala industriale).

    Deve essere ossidato, diluito o gestito con strategie di processo completamente differenti.

    Pensare di rimuovere il Metano semplicemente aumentando la portata d’acqua o il dosaggio chimico significa non comprendere la fisica del processo stesso.

    La chimica conta più della macchina

    wet scrubber internal

    Uno degli errori più comuni nel trattamento dell’aria industriale è considerare lo scrubber come un prodotto standardizzato.

    Nella pratica industriale:

    la chimica dell’inquinante viene prima della scelta dell’apparecchiatura.

    Senza conoscere e comprendere:

    • La speciazione,
    • Le concentrazioni effettive,
    • La temperatura dell’aria in trattamento,
    • L’umidità
    • Presenza di polveri,
    • La variabilità del processo a monte,

    risulta impossibile determinare:

    • se uno scrubber a umido potrà funzionare correttamente,
    • quale chimica debba essere utilizzata,
    • quale rapporto liquido/gas sia necessario,
    • la perdita di carico richiesta,
    • oppure se la tecnologia selezionata sia concettualmente sbagliata.

    Uno scrubber non crea selettività dal nulla

    Un altro equivoco molto diffuso è pensare che aggiungendo:

    • Più stadi di trattamento,
    • Più reagenti chimici,
    • più portata di ricircolo,
    • più complessità,

    consenta automaticamente di trattare qualunque flusso emissivo.


    Ma nessun sistema “smista” realmente le molecole di inquinante.


    Ogni composto possiede:

    • La propria solubilità
    • Le proprie cinetiche,
    • Il suo intrinseco comportamento chimico,
    • Le proprie condizioni di equilibrio.

    All’interno delle reali miscele gassose industriali:

    • alcuni inquinanti vengono assorbiti,
    • altri attraversano il sistema completamente “indisturbati”,
    • altri ancora interferiscono tra loro.

    Questo spiega perché gli scrubber a umido più performanti non si possono scegliere da un catologo “standard”, ma solo attraverso la comprensione del processo industriale a monte che genera l’emissione.

    Il vero obiettivo: progettare basandosi sul processo anziché sulla macchina

    La maggior parte degli scrubber malfunzionanti si origina in questo punto.
    Per prima cosa viene scelta la macchina.

    • “uno scrubber”,
    • spesso perché immediatamente disponibile,
    • a buon mercato,
    • oppure già usato altrove.

    Solo successivamente si cerca di adattare il sistema agli inquinanti reali.


    Ma la sequenza corretta è l’opposto:

    • Comprendere il processo industriale a monte che genera l’emissione;
    • Identificare gl iinquinanti presenti;
    • Capirne il comportamento fisico e chimico;
    • Solo dopo progettare l’intero impianto di abbattimento dell’emissione.

    Conclusione

    Gli scrubber a umido possono essere una tecnologia estremamente efficace.


    Ma solo quando:

    • l’inquinante è compatibile con il meccanismo di assorbimento,
    • la chimica è coretta,
    • Le condizioni di trasferimento di massa sono realistiche,
    • e l’intero impianto è progettato sulle reali condizioni di esercizio del processo a monte.

    perché

    Uno scrubber a umido non rimuove “qualsiasi cosa”
    Per abbattere le emissioni inquinanti prima bisogna comprendere cosa le abbia originate.

    Scrubber a umido industriale per il trattamento aria e l’abbattimento inquinanti, con colonna in polipropilene durante attività di assemblaggio e messa in servizio.